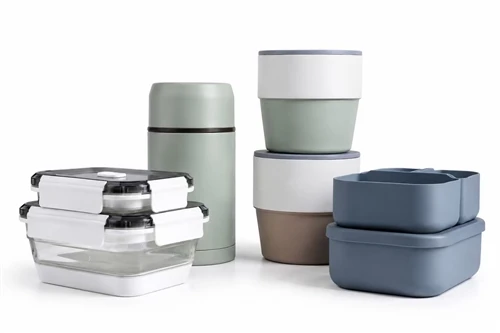
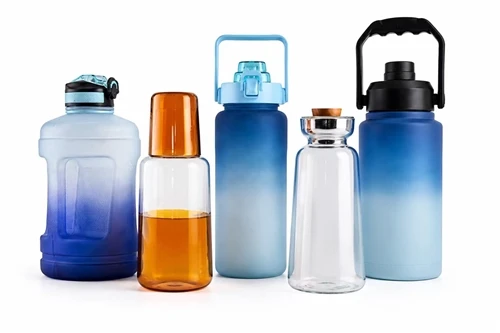
Copo térmico de aço inoxidável: feito de aço inoxidável de camada dupla interna e externa, a tecnologia de soldagem é usada para integrar o recipiente interno e o invólucro e, em seguida, a tecnologia de vácuo é usada para extrair o ar do sanduíche e do invólucro para obter o efeito de isolamento a vácuo.
Fluxo de processamento:
1, processamento de casca de material de tubo externo, seção de corte de tubo de protuberância e ângulo de rolo de protuberância - corte de fundo encolhido - Betonilha - Fundo plano - boca plana - limpeza e secagem - Teste - poço em alojamento qualificado
2, fluxo de processamento do invólucro interno (existem dois tipos, este processo é o sentido do fluxo. O outro é a estampagem, mas as limitações da estampagem) material do tubo interno corte tubo - tubo plano ângulo do rolo saliente e boca plana plana - superior - laminação de rosca - Teste - limpeza e secagem do poço - batida - secagem - Vazamento - teste de soldagem de topo revestimento qualificado
3, o processo de montagem do invólucro externo e do invólucro interno com copo - pressão de soldagem no fundo - soldagem de fundo inspeção de soldagem - fundo - fundo - vácuo - temperatura de soldagem getter - polimento de eletrólise - temperatura - pressão - Teste - polimento de tinta de fundo externo - temperatura - Teste - Amostragem - Produto - impressão de embalagem armazenamento de tinta
Uma breve descrição da tecnologia de processamento:
1, corte de tubos: torno, de acordo com a implementação de "instruções de trabalho de corte de tubos", solicitação de tamanho preciso, detecção oportuna de produtos ruins, sucata, operação para evitar poços, poços, poços, sucata.
2, expansão de água: a prensa de expansão de água, de acordo com as "instruções de operação de expansão de água", requer atenção, sempre preste atenção ao poço do produto, tamanho e formato que atendem aos requisitos.
A seção 3: painel do carro, coloque um inchaço de água para fora de dois dos dois cortes de concha, requer tamanho preciso, corte uniformemente, sem folga, rebarba, com cuidado para evitar buracos, buracos, buracos, sucata.
4, abaulamento: a grande prensa hidráulica pode ser executada de acordo com a "instrução de operação de expansão de água", que requer atenção. Ela corresponde à junta da concha e do molde, e devemos sempre prestar atenção se o poço, o tamanho e o formato do produto atendem aos requisitos.
5, no ângulo do rolo: torno, os dois lados côncavos formam o ângulo da concha protuberante do rolo para atender aos requisitos de tamanho, para evitar buracos, buracos, buracos, sucata.
6, encolher a parte inferior: usando um torno, específico de acordo com a execução do "livro de orientação de operação de estreitamento". 把通过胀形外壳圆弧底口缩至符合尺寸要求,避免产生凹坑,凹点,麻点,报废品.
7, corte a extremidade: torno, a parte inferior da boca de encolhimento do fundo da concha cortada no tamanho padrão, corte uniformemente, sem folga, rebarba, suavemente, evite buracos, buracos, buracos, sucata.
8, nervuras: na prensa pequena, a costura de soldagem na boca da concha é comprimida e a junta de soldagem não será soldada, de modo que a solda é lisa e uniforme.
9, o shell fluindo plano: torno, plano, uniforme, bordas não entalhadas, para atender aos requisitos, suavemente, evite buracos, buracos, buracos, sucata.
10, lave o fundo: use a prensa para concentrar a atenção, sempre preste atenção aos caroços, tamanho e formato dos produtos atendem aos requisitos, especialmente preste atenção se há rachaduras no fundo da estampagem.
11, boca plana: painel do carro, boca plana uniforme, sem folga, flash, de acordo com os requisitos, suavemente, evite buracos, buracos, buracos, sucata.
12, tubo plano: painel do carro, um tubo de cabeça plana, plano, folga uniforme, sem rebarbas, para atender aos requisitos; manuseie com cuidado e evite buracos, buracos, buracos, sucata.
13, ângulo de rotação: o torno, o revestimento saliente projetando um bom canto rolando para atender aos requisitos de tamanho, suavemente, evite buracos, buracos, buracos, sucata.
14, forro: painel do carro, cabeça plana, uniforme, bordas não entalhadas, para atender aos requisitos; manuseie com cuidado e evite buracos, buracos, buracos, sucata.
15, laminação de rosca: com máquina de rosca especial, a laminação de rosca "de acordo com instruções específicas" foca nos requisitos de implementação, ajusta a profundidade da rosca atende aos requisitos de tamanho; manuseie com cuidado e evite buracos, buracos, buracos, sucata.
16, limpeza e secagem do revestimento, casco limpo e seco; com cuidado, evite buracos, buracos, buracos, sucata.
17, inspeção: o poço de inspeção bateu no recipiente interno e a casca externa é qualificada, há pontos côncavos e côncavos para atender aos requisitos de plano, suavemente.
18, soldagem de topo: soldagem do fundo interno e interno, de acordo com o guia da operação de soldagem, a costura de solda é lisa, sem brechas e sem cavidades.
19, teste de detecção de vazamento de água: para soldar o bem dentro do tanque para testar a água, não há furos na solda, nenhum vazamento para ser qualificado.
20, com o copo: o recipiente interno e a casca externa juntos, copo da paz; delicadamente, evite caroços, caroços, caroços, sucata.
21, a parte inferior da soldagem de solda: de acordo com o processo de soldagem específico no final da "instrução de trabalho", necessário para garantir a penetração da solda e a parte inferior lisa, não convexa e côncava, sem formação de cordões e vazamentos nas juntas de solda.
22: na soldagem a ponto inferior e na soldagem a ponto no getter, a atenção deve estar no efeito de soldagem a ponto do getter em movimento do vácuo em 24 horas, caso contrário, será inválido.
23, a pressão no final: a boca do copo é pressionada no ponto de soldagem no getter na parte inferior e o nível de pressão de abertura inferior.
24. Fundo da solda: verifique o copo na parte inferior da solda e identifique se há um copo com vazamento de solda, solda ruim ou outros motivos ruins.
25. Bombeamento de vácuo: vácuo sem cauda, estritamente de acordo com o padrão de operação de vácuo